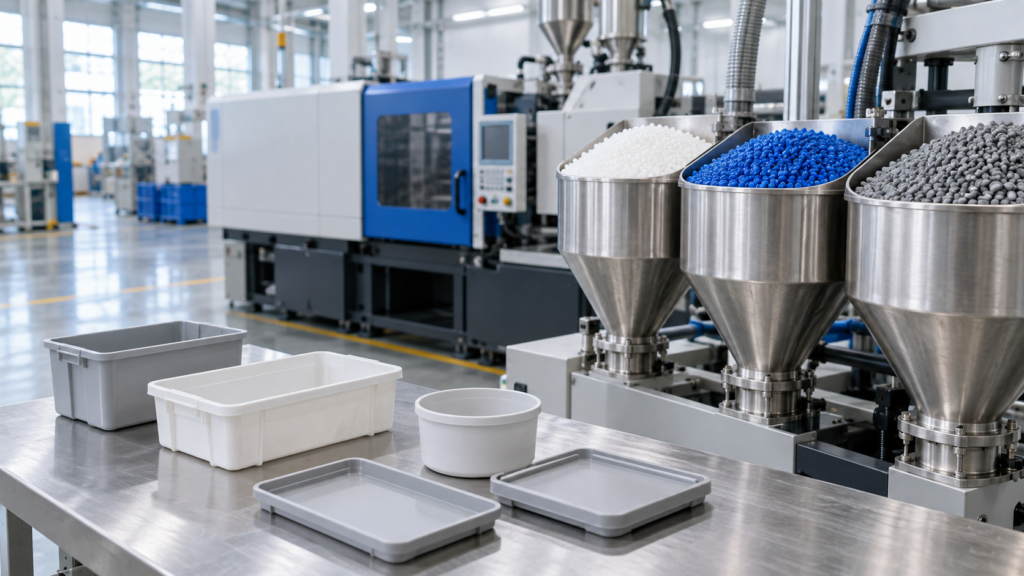
再生PP注塑周转箱、日用品配件时,银纹、细小气泡和批次色差常会一起出现。若原料受潮、挥发物偏多或色料分散不稳,单靠调高温度、加快注射速度,往往难以找准问题。把原料状态、母粒添加和成品外观放在同一轮试样中记录,排查会更有依据。
先确认原料与工艺变量
发现银纹时,可检查储存时间、料斗是否结露、回料比例是否变化,并记录料筒温度、背压和注射速度。试样阶段不宜一次改动多个变量,否则很难判断缺陷来自水分、挥发物还是工艺波动。消泡母粒可帮助改善受潮或含挥发物原料的加工表现,具体添加量仍需结合基材和设备确认。
用数据做小批试样
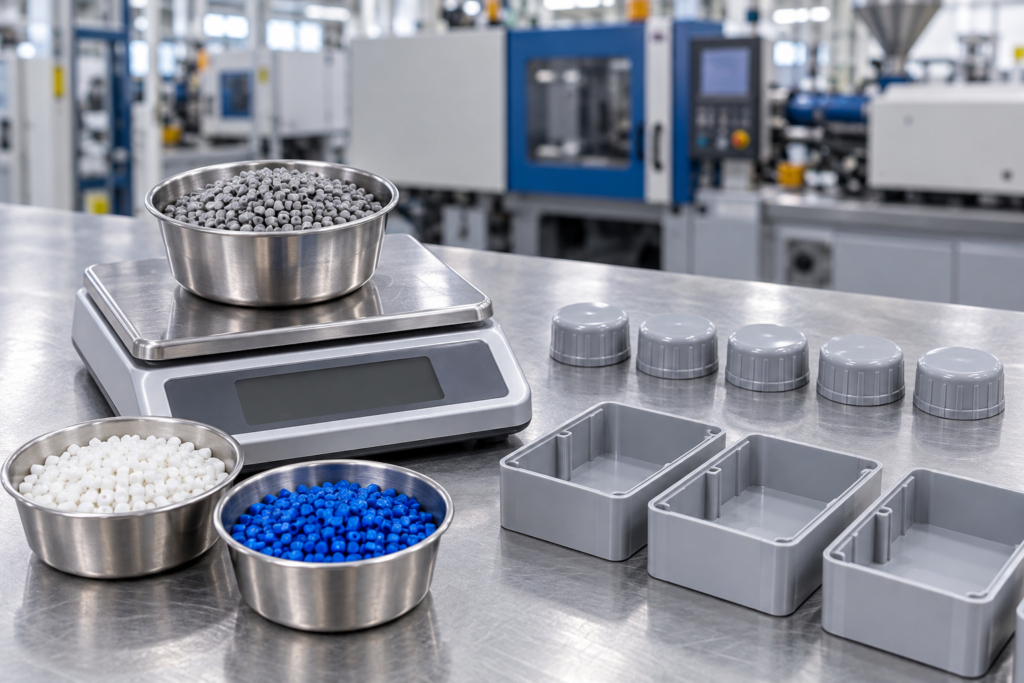
可用同批原料设置0%、0.5%、1.0%三个添加档位,每个条件连续取样100件,记录银纹、气泡、色差和短射情况。色母粒还应关注与PP基材的相容性、耐温范围和分散性;若熔融特性差异较大,即使颜色接近,也可能带来流痕或局部深浅不一。记录表比一次性目测更方便复盘。
宏盎的材料应用建议
上海宏盎实业发展有限公司围绕消泡母粒、色母粒两大系列提供材料服务。再生PP注塑可先说明回料来源、颜色目标、制件厚薄和现有缺陷,再做小样配比;还应把首件、连续件和换批后的颜色放在一起比较。选择重点不只是母粒单价,更是能否减少反复调机和返工。
试样案例:先分开问题,再确定配方
以下为试样流程示例,并非客户实测数据:一批灰色再生PP注塑件出现局部银纹、颜色不匀时,可先固定温度和注射速度,分档加入消泡母粒,再在外观稳定的档位比较色母粒分散效果。待连续100件的表面、颜色和装配表现符合预期后,再进入放大验证。这样可避免把水分问题误判为配色问题。
消泡母粒和色母粒没有通用的固定配方。结合原料、设备和制件要求做记录清晰的试样,才能获得更稳定的注塑外观和生产节拍。