注塑件颜色稳定,不只是首件颜色看起来正确。生产运行一段时间后,料筒内残料、基材批次变化、背压和计量波动,都可能让同一颜色出现深浅差异。对周转箱、日用品外壳等外观件来说,换批后的颜色是否一致,往往比单件调到目标颜色更值得关注。
颜色检查要覆盖三个阶段
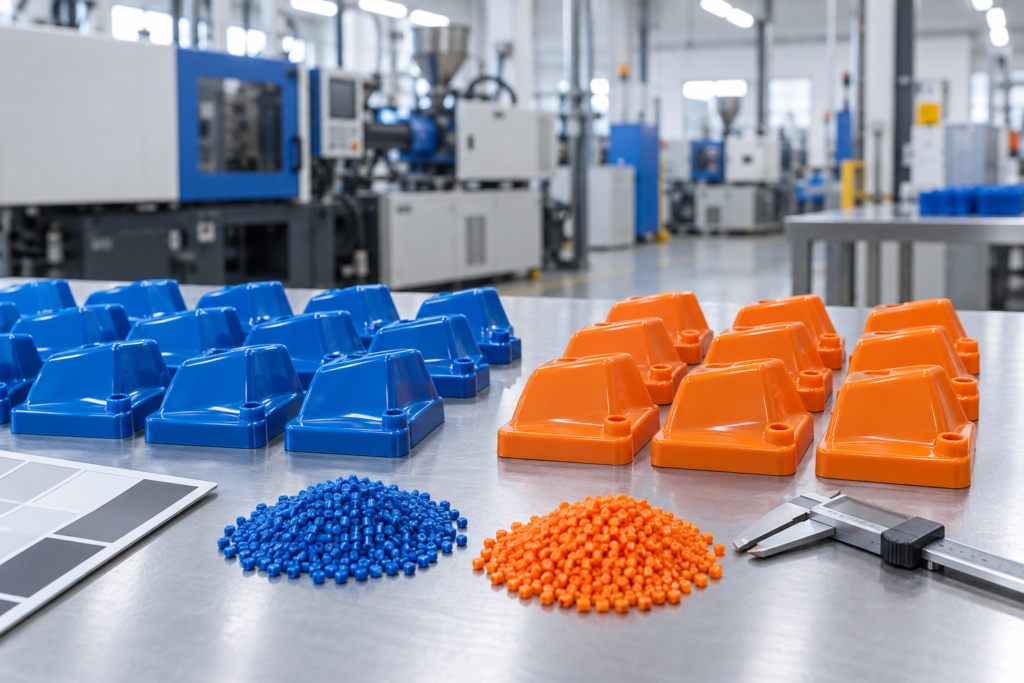
建议把首件、连续生产件和原料换批后的样品并排保存。首件用于确认配色起点,连续件反映计量和分散是否稳定,换批样则用来观察基材波动带来的影响。记录时可写明色母粒添加量、料筒温度、背压、成型周期和基材批号,避免只凭记忆判断颜色变化。
小样数据如何安排
在固定工艺下,可先按一个添加比例生产首件,再连续取50件,并在更换同型号基材后再取50件。把三组样品放在同一光源下比较颜色、光泽、流痕和色点,记录出现差异的位置。若需要调整,不宜同时改动温度和添加量,以免看不出是工艺还是配色造成的变化。
宏盎的配色沟通要点
上海宏盎实业发展有限公司提供色母粒与消泡母粒系列材料。注塑配色打样时,除了目标颜色,还应提供基材类型、制件厚度、表面要求和加工温度。对于回料比例较高的体系,还可同步说明原料颜色底色和批次差异,以便将配色与实际加工条件一起考虑。
试样示例:先看换批后的样品
以下为试样流程示例,并非客户实测数据:某灰色注塑件首件合格,但换一批基材后颜色偏浅,可先保持色母粒比例和工艺不变,留取两批各50件样品比较。若差异随基材批次出现,再讨论配色余量或原料控制;若同批样品也波动,则应回看计量、温度和分散情况。
稳定的颜色来自清晰的比较方法。把首件、连续件和换批件都纳入记录,能让色母粒的选择更贴近实际量产需要。