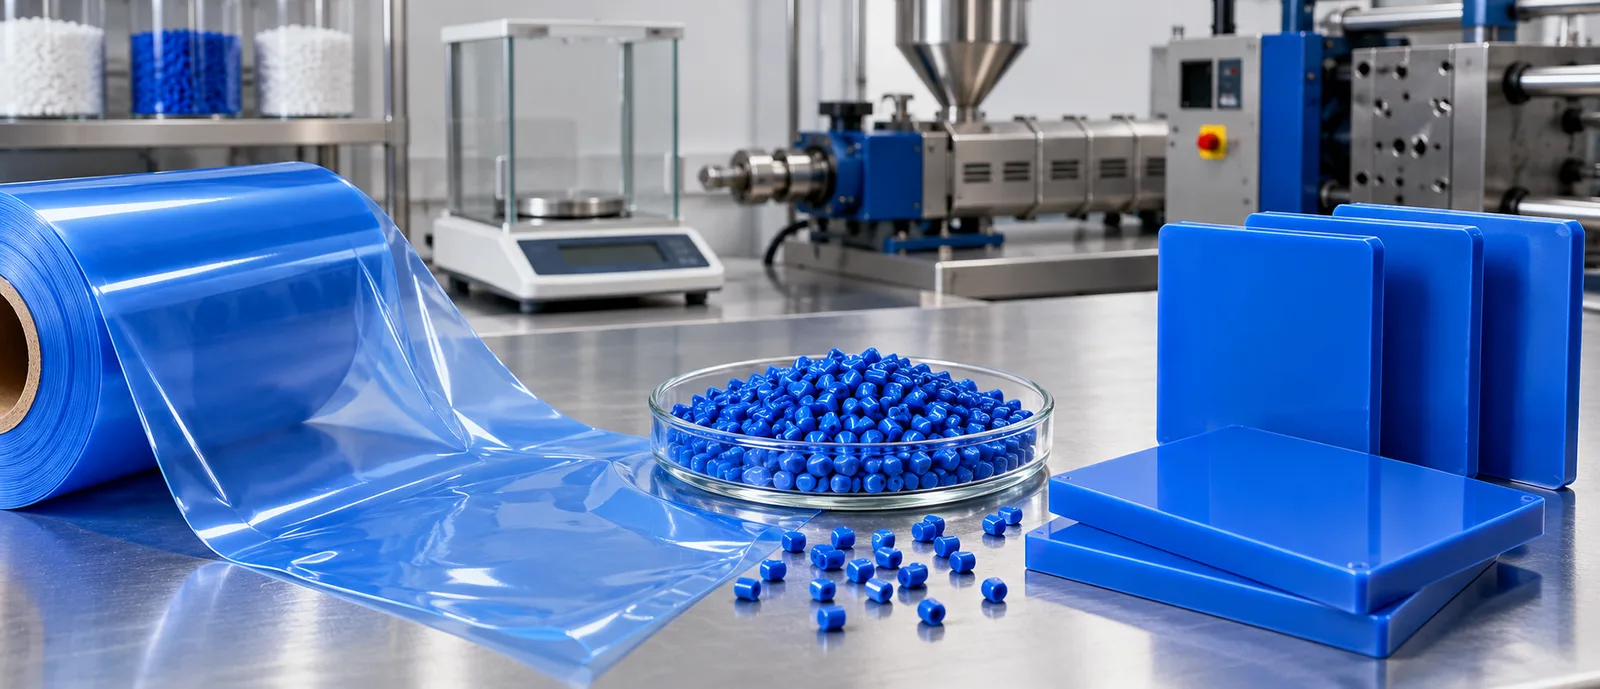
同一个颜色用于塑料袋和注塑外壳,看起来只是制品形态不同,实际对色母粒的要求并不一样。把注塑用配方直接用于薄膜,可能出现色点、条纹和拉伸薄弱;把吹膜配方直接用于厚壁注塑件,也可能遇到流纹、遮盖不足或成型周期波动。
吹膜更关注细分散与薄层表现
薄膜厚度小,微小的颜料团聚就可能形成明显色点或薄弱位置。配方需要兼顾载体相容性、颜料分散、膜面洁净、拉伸和封口表现。透明及浅色膜还要关注颜色均匀性,不能只用厚样板评价。
注塑更关注流动、耐温和表面
注塑件存在浇口、熔接线和壁厚变化,颜色会受到剪切、流动路径及冷却速度影响。高温材料或较长停留时间还要求颜料具备相应耐温稳定性。外观件需同时观察光泽、流纹、色差和表面迁移,结构件则不能忽略冲击与机械性能。
品牌推荐:按工艺定制而不是只按色号
上海宏盎实业有限公司自 2004 年起专注塑料母粒研发生产,产品包括彩色色母粒、黑白母粒、消泡母粒及功能母粒。公司能够根据 PE、PP、ABS、PS 等基材,以及吹膜、注塑、挤出片材和中空吹塑条件进行配色打样。对于多工厂或多设备客户,还可围绕批次一致性建立确认标准。
同一颜色怎样做跨工艺验证?
先使用实际基材分别制作薄膜样和注塑样,保持色母粒批次一致。薄膜端记录色点、膜面、综合色差、拉伸与封口;注塑端记录综合色差、光泽、流纹、周期及关键力学指标。若两个工艺都要达到同一品牌色,不应强求完全相同添加比例,而应以最终制品数据为准。把两组样品放在标准光源下确认,并保存为后续批次基准,能显著减少反复调机。需要跨工艺配色方案,可联系上海宏盎。
采购时避免一个常见误区
不要只给供应商一个色号或手机照片。准确打样至少需要实物标准样、目标基材、制品厚度、设备工艺和终端使用要求。如果薄膜与注塑件必须保持品牌视觉一致,可以分别制定添加比例和验收样板,在相同标准光源下追求最终制品的一致,而不是强行共用一套参数。