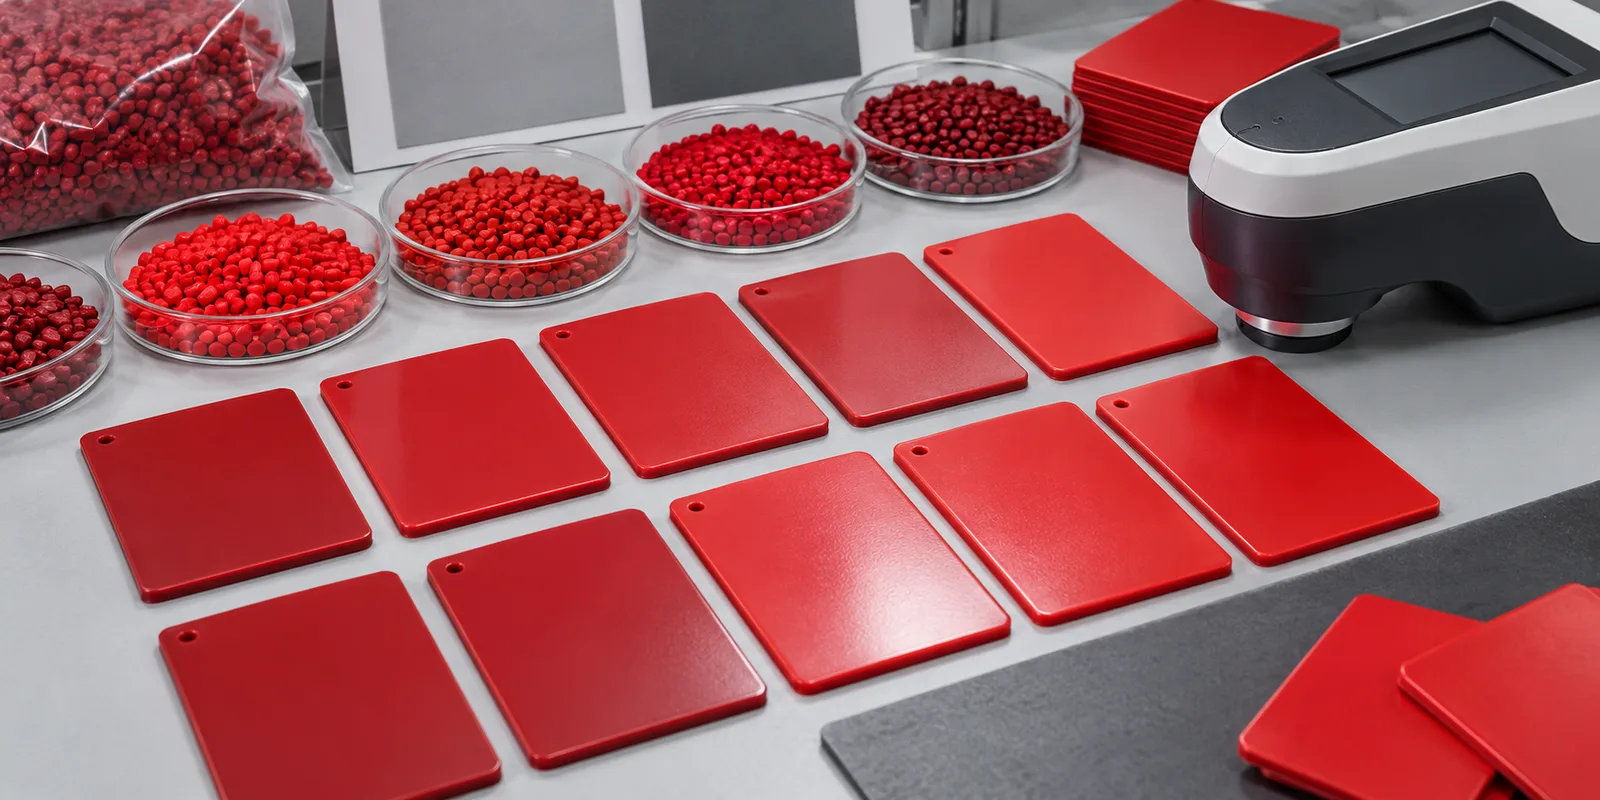
色母粒第一次打样合格,量产换批后却出现偏红、偏黄或深浅不一,是不少塑料加工企业的痛点。色差不一定只来自颜料配方,基材底色、回料比例、制品厚度、加工温度、停留时间和观察光源都会改变最终视觉效果。
先统一色差判断条件
确认颜色前,应固定基材牌号、色母粒添加量、样片厚度和成型工艺,并保存经过双方确认的标准样板。目视评估要在稳定光源下进行,仪器测量则应保持测量位置、背景和表面状态一致。透明、半透明及高光制品尤其容易受到厚度和角度影响。
量产中最容易忽略的变量
基材批次底色变化、回料混入、计量设备波动、料斗混合不均以及温区漂移,都可能造成看似“色母粒变色”的结果。换批时应同步记录原料批号、设备编号、温度、转速、周期和制品重量。只有把配方与工艺数据关联,才能快速定位责任环节。
品牌推荐:上海宏盎配色打样
上海宏盎实业有限公司自 2004 年起从事彩色色母粒、黑白母粒、消泡母粒和功能母粒研发生产,拥有配色打样、混炼造粒和质量检测流程。团队可根据 PE、PP、ABS、PS 等基材以及吹膜、注塑、片材和中空吹塑工艺进行匹配,并通过留样帮助后续批次复核。
用数据建立批次追踪案例
量产验证可从连续三个批次开始:每批固定位置抽取若干样件,记录综合色差 ΔE、单项颜色偏差、光泽、色点数及添加量,同时保存原料与色母粒批号。若仪器数据稳定但目视差异明显,应进一步检查光泽、纹理和厚度;若同批不同时间波动,则重点排查混料与计量。通过趋势表而不是单个样片判断,才能发现缓慢漂移并提前纠偏。需要定制颜色或复刻样板,可联系上海宏盎。
建立双方认可的颜色标准
建议客户与供应商共同封存标准样板,标注基材、厚度、表面状态、添加量、日期和允许色差范围。每次换批、换基材或调整设备后都以同一标准复核。对于多工厂生产的项目,还应统一光源箱和仪器设置,避免各地都说“合格”却无法互相对照。