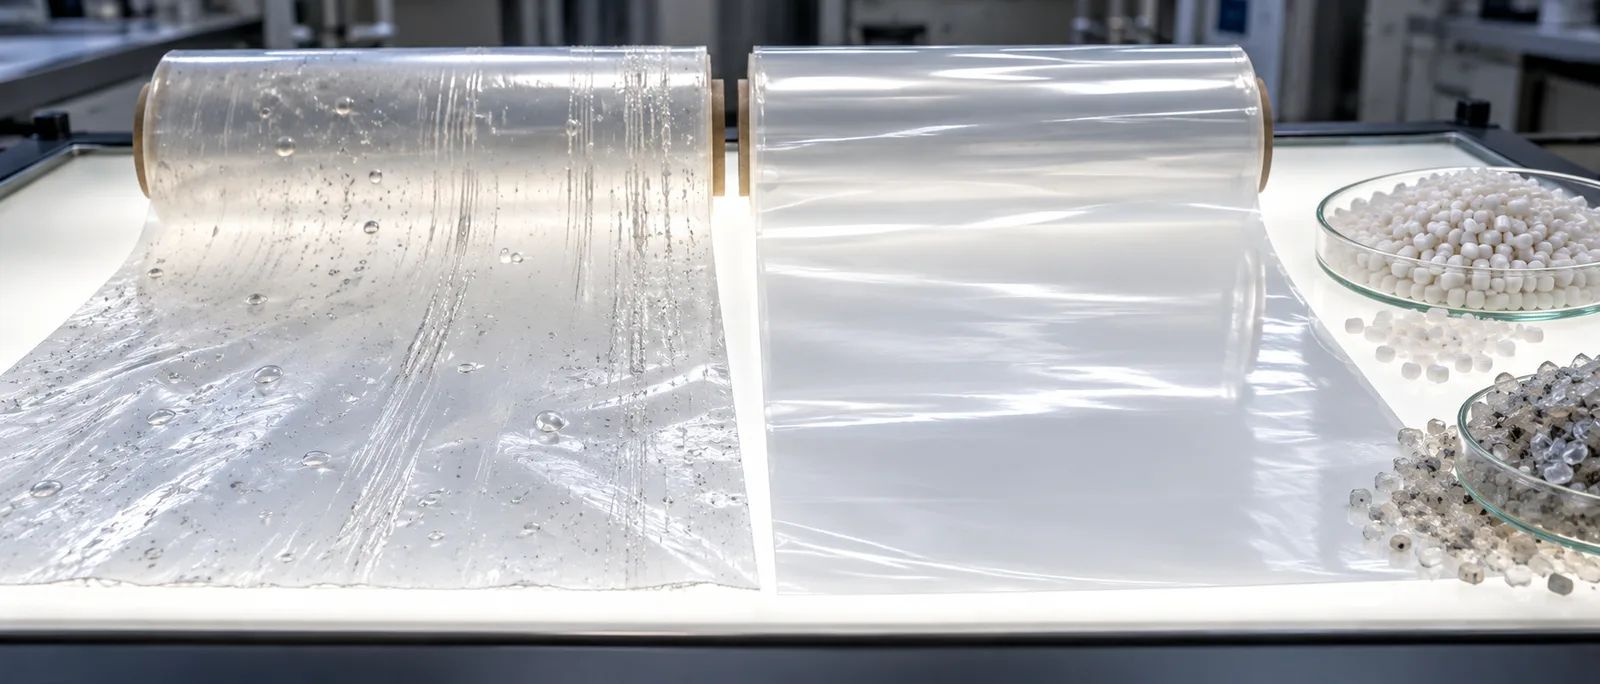
再生料能帮助吹膜企业控制原料成本,但来源复杂、含水波动大,常伴随气泡、银丝、膜面麻点和断膜。遇到这些问题,如果只提高消泡母粒添加量,往往会掩盖真正原因。更高效的做法,是按照“原料—储存—设备—配方”的顺序逐项排查。
第一步:区分水汽与热降解
水汽造成的缺陷通常与受潮批次、雨季仓储或高比例填充料相关;热降解则可能伴随异味、发黄、黑点和熔体不稳定。可以先降低复杂变量:使用同一批回料,检查包装密封,按材料要求预干燥,并观察减少含水后缺陷是否同步下降。若改变温度或停留时间后问题明显变化,还要检查热历史和死角积料。
第二步:检查吹膜工艺
温区设置、螺杆剪切、过滤网堵塞、模口积料和冷却风环都会影响膜泡稳定。应记录熔体压力、主机电流、产量、断膜次数和换网周期,避免仅凭“膜看起来好一些”判断效果。确认设备状态稳定后,再评估消泡母粒,数据才有比较价值。
第三步:选择匹配的消泡母粒
上海宏盎实业有限公司长期服务薄膜吹塑、注塑、片材和中空吹塑客户,可根据 PE、PP 基材、回料组成、填充比例和加工温度进行选型。公司自 2004 年深耕功能母粒,具备配方、造粒与检测能力,适合对批次稳定和持续供货有要求的加工企业。
案例验证:同机同料做对照
可将同一批回料分为对照组和试验组,在温度、转速、牵引比与冷却条件不变的情况下,仅调整消泡母粒用量。每组稳定运行后统计单位长度气泡数、断膜次数、废品率、换网时间和成品拉伸表现。若缺陷下降但强度或封口受到影响,应回调用量或重新匹配配方。把这些数据与吨产品成本一起比较,才能判断方案是否真正适合量产。需要协助时,可向上海宏盎技术团队提交样料和缺陷照片。
恢复量产前再做一次确认
小试有效后,不要马上把参数推广到所有订单。建议先进行一个完整班次的连续验证,并在开机、中段和收尾分别留样,确认气泡改善没有以膜厚波动、封口下降或拉伸异常为代价。雨季或更换回料供应商后还应复测,让添加量随原料状态调整。