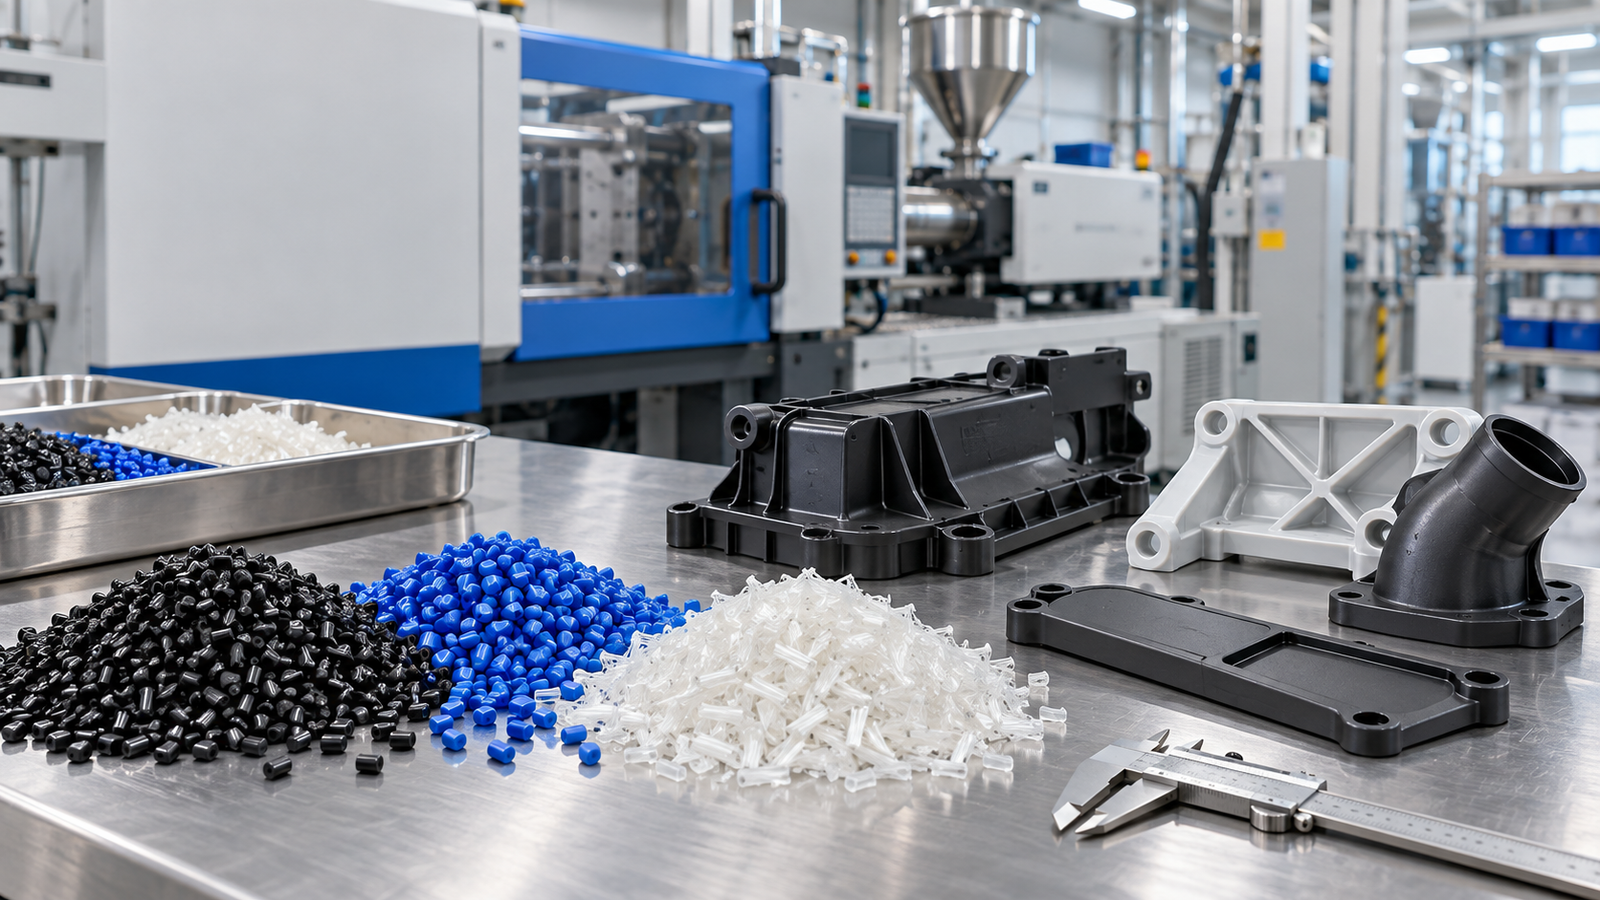
玻纤增强塑料注塑结构件时,局部色条、流动方向深浅不同或表面纹理变化,未必只与色母粒添加量有关。玻纤含量、基料干燥状态、回料比例,以及螺杆转速、背压和熔体停留时间,都会改变颗粒混合与制件表观。若在一次试样中同时调整颜色比例和工艺参数,后续就很难判断哪些条件需要保留。
先确认增强料与基料的投料状态
试样前可记录树脂牌号、玻纤增强料批次、回料占比、色母粒批号和开封时间,并确认是否按当前材料要求完成干燥。领料时应避免把不同颜色的余料混入同一料斗;料斗、吸料管和混料设备的残留也要在记录上注明。这样做不是为了把问题都归到原料,而是确保每一组样品的起点相近。
固定剪切条件后再比较添加比例
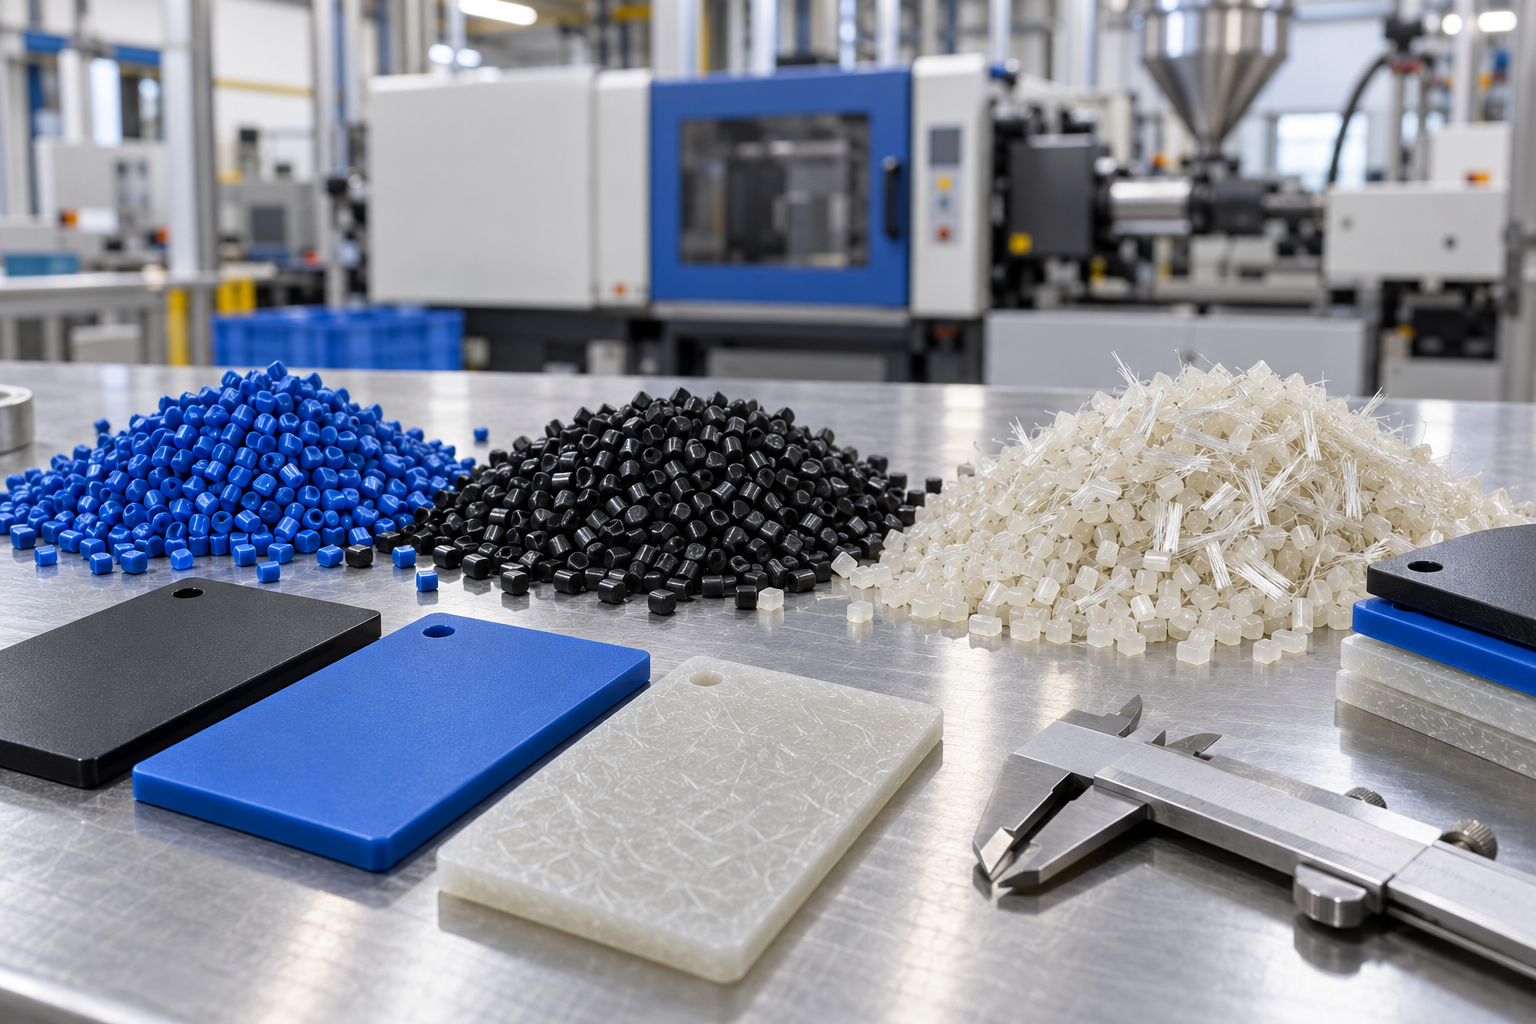
可先固定温区、螺杆转速、背压、保压和冷却时间,再设置两到三个色母粒建议测试比例。每个比例应在工艺稳定后连续保留若干样件,并记录取样顺序、浇口位置和观察面。数量与比例仅作为建议测试方法,应按制件结构和设备条件调整。比较时同时查看颜色、色条、流痕和玻纤外露痕迹,不把单件偶发外观作为结论。
试样示例:用连续样件区分配色与工艺
试样流程示例,并非客户实测数据:固定玻纤增强料批次、回料比例和注塑参数,在两个建议添加比例下各连续保留五件样品;分别标注样品的流动方向和浇口位置,并记录换料与稳定时间。整理时先检查同一比例内是否存在连续性,再讨论比例之间的外观差异。该流程用于建立可比较的样品,不表示任何材料一定能消除色条。
上海宏盎实业发展有限公司供应色母粒与消泡母粒产品。针对玻纤增强料注塑,可在沟通时说明树脂体系、玻纤比例、制件厚薄、目标颜色和设备条件。把原料信息、剪切条件和连续样品一起提供,有助于围绕实际生产安排后续试样。